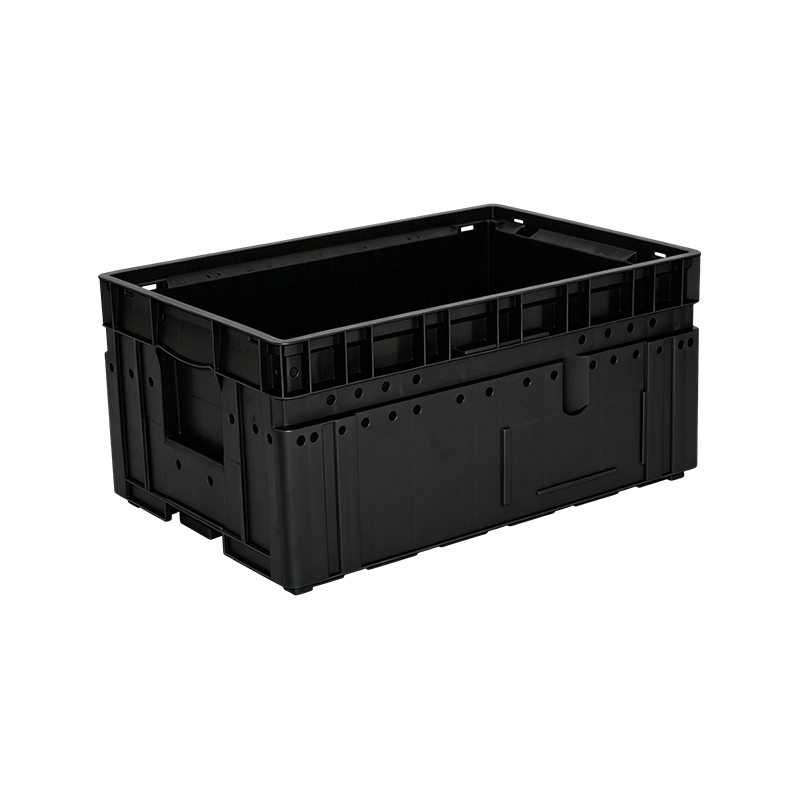
Simplificación de las cadenas de suministro con contenedores logísticos ESD RL-KLT para automóviles
LOGÍSTICA AUTOMOTRIZ | CONTROL ESTÁTICO | EMBALAJE RETORNABLE Construyendo un flujo de materiales automotrices más controlado Las cadenas de suministro automotrices dependen del movimiento confiable de módulos electrónicos, sensores, unidades de control, componentes de precisión y otras piezas entre sitios de producción, operaciones de ensamblaje, almacenes y proveedores. El embalaje debe proteger los componentes durante la manipulación y al mismo tiempo permitir un flujo repetible de materiales, una identificación clara y un uso eficiente del espacio de transporte y almacenamiento. Contenedores logísticos automotrices esd rl-klt combine los principios de manipulación de materiales de los contenedores estandarizados de carga pequeña con el control de descargas electrostáticas. Cuando se especifican e integran adecuadamente en un proceso logístico, pueden ayudar a los fabricantes a reducir la variación del embalaje, mejorar la consistencia en el manejo y establecer rutas más controladas para componentes automotrices sensibles. Su contribución depende de algo más que el propio contenedor. La selección de materiales, el rendimiento electrostático, la colocación de componentes, el etiquetado, la limpieza, la inspección, la logística de devolución y las prácticas del operador influyen en los resultados. Por lo tanto, un programa de contenedores debería diseñarse como parte de la cadena de suministro completa en lugar de tratarse como una compra de envases aislada. 01 Protección de componentes Controle la exposición electrostática y el contacto mecánico. 02 Manejo estandarizado Alinear las dimensiones del contenedor con los flujos de materiales establecidos. 03 Circulación retornable Coordinar la reutilización, inspección y reposición. 1. Por qué las cadenas de suministro automotrices necesitan envases controlados por ESD La descarga electrostática puede dañar los dispositivos electrónicos incluso cuando el evento no es visible para el operador. Los dispositivos semiconductores sensibles, conjuntos de circuitos impresos, sensores electrónicos y módulos de control pueden experimentar fallas inmediatas o daños latentes que se vuelven evidentes solo después de una operación adicional. Las consecuencias pueden incluir rechazo de componentes, interrupción de la producción, pruebas adicionales y exposición a la garantía. La electricidad estática puede desarrollarse mediante el contacto y la separación entre materiales, la fricción durante la manipulación y el movimiento de personas o equipos. Los envases de plástico comunes pueden acumular carga o transferir carga bajo condiciones ambientales y operativas particulares. Su apariencia, color o espesor aparente no establece si proporciona una protección electrostática adecuada. Dónde ocurren los riesgos relacionados con el embalaje Despacho de proveedores: Los componentes se empaquetan en contenedores, revestimientos, bandejas o bolsas antes de salir de las instalaciones de producción. Transporte y cross-docking: La vibración, la manipulación repetida, los cambios de humedad y el contacto entre los materiales de embalaje pueden influir en el entorno electrostático y mecánico. Almacenamiento en almacén: El apilamiento, la recolección, el reempaque y el movimiento entre zonas de almacenamiento crean oportunidades repetidas de contacto y generación de carga. Presentación en línea: Los operadores retiran piezas del embalaje cerca del equipo de montaje, donde la exposición de los componentes y los procedimientos de manipulación se vuelven especialmente importantes. Devolución y reutilización: Los contenedores pueden acumular polvo, residuos, superficies dañadas o insertos de repuesto incompatibles durante la circulación. Distinción importante: Un contenedor de control de ESD es un elemento de un área protegida electrostática y un sistema de embalaje. No reemplaza la conexión a tierra, los controles del personal, las superficies de trabajo adecuadas, el blindaje específico de los componentes ni los procedimientos establecidos de descarga electrostática. Para los equipos de adquisiciones e ingeniería, la pregunta práctica es si un contenedor admite el nivel de protección requerido en cada etapa de la ruta prevista. Un contenedor reutilizable que funciona bien durante el envío pero que se contamina, daña o recubre incorrectamente durante la circulación de retorno puede no brindar una protección constante durante su vida útil. 2. Comprensión del formato RL-KLT y los requisitos de ESD RL-KLT está asociado a contenedores retornables estandarizados de carga pequeña utilizados en el manejo de materiales industriales. Estos contenedores están diseñados para soportar el almacenamiento, el transporte, el apilamiento y la circulación repetida organizados. Su geometría puede ayudar a las empresas a desarrollar unidades de embalaje consistentes y simplificar el movimiento de componentes a través de operaciones de producción y logística interconectadas. Las variantes ESD añaden consideraciones de control electrostático a este formato logístico. Dependiendo de la construcción, el cuerpo del contenedor puede utilizar materiales conductores o disipadores de estática, mientras que el interior puede incorporar bandejas, separadores o insertos dedicados. La configuración adecuada depende de la sensibilidad eléctrica de las piezas, la disposición del embalaje, las superficies de contacto y el entorno en el que se utilizan los contenedores. Tres requisitos técnicos para separarse A Compatibilidad dimensional Verifique la huella externa, las dimensiones internas utilizables, las interfaces de apilamiento, la disposición de las tapas cuando corresponda y la compatibilidad con los estantes, carros, transportadores y unidades de transporte existentes. B Rendimiento electrostático Verifique las propiedades eléctricas especificadas utilizando métodos de prueba documentados y criterios de aceptación apropiados para la aplicación de embalaje prevista. C Separación de componentes Evalúe la geometría de la bandeja, los divisores, el contacto de la superficie, el movimiento durante el transporte y si las piezas expuestas requieren blindaje o embalaje protector adicional. Estos requisitos deben evaluarse de forma independiente. Un contenedor puede adaptarse a un sistema de manipulación de materiales existente sin proporcionar las propiedades electrostáticas requeridas. Por el contrario, un contenedor eléctricamente adecuado puede resultar poco práctico si sus dimensiones, volumen utilizable o disposición de carga entran en conflicto con la línea de producción. Una geometría estandarizada tampoco significa que todos los contenedores RL-KLT tengan las mismas características o sean automáticamente adecuados para cada aplicación. Las especificaciones de compra deben identificar el formato, material, accesorios, condiciones de carga y evidencia de prueba requeridos en lugar de depender únicamente de una designación general del producto. 3. Selección de contenedores logísticos conductores para piezas sensibles Los términos conductor y disipador de estática describen diferentes comportamientos eléctricos. Los materiales conductores permiten que la carga se mueva con relativa facilidad, mientras que los materiales disipadores de estática liberan carga a un ritmo controlado. Ambos se pueden utilizar en aplicaciones de control de ESD, pero no son intercambiables en todos los procesos. La selección debe seguir los requisitos de manipulación del fabricante del componente y el plan de control electrostático del sitio. La clasificación de materiales por sí sola no es suficiente. La resistencia de la superficie, la resistencia del volumen cuando sea relevante, la generación de carga, las disposiciones de conexión a tierra y la interacción entre las capas del empaque pueden afectar el rendimiento real. Las condiciones ambientales y el uso repetido también pueden influir en los resultados de las pruebas. Controles técnicos antes de la aprobación. Solicite resultados de pruebas eléctricas documentados para el material del contenedor propuesto y las superficies terminadas relevantes. Confirme que el método de prueba, los requisitos de acondicionamiento y los límites de aceptación coincidan con la aplicación prevista. Evalúe revestimientos, espuma, bandejas, divisores, etiquetas y tapas como parte de la configuración completa del embalaje. Compruebe si los componentes están expuestos durante el transporte o protegidos por una carcasa o paquete de protección adecuado. Establecer criterios de inspección de desgaste, contaminación, agrietamiento, deformación y cambios en la superficie del contenedor. Confirmar cómo se deben limpiar los contenedores y si los agentes de limpieza son compatibles con el material. Un material descrito como antiestático no necesariamente proporciona el mismo nivel de protección que un material conductor o disipador de estática calificado. De manera similar, un cuerpo de contenedor con propiedades eléctricas apropiadas puede no proteger adecuadamente un componente electrónico sin blindaje de un evento electrostático externo. Es necesario considerar en conjunto todo el paquete y la ruta de manipulación. Enfoques típicos de embalaje Bolsa de plástico de uso general Adecuado para muchas piezas ordinarias, pero no se debe asumir el rendimiento electrostático sin verificación. Tote calificado para control de ESD Puede soportar una manipulación controlada cuando el contenedor y sus condiciones de uso cumplan los requisitos pertinentes. Paquete de protección dentro de un bolso Puede agregar protección para componentes sensibles donde el diseño y el cierre del empaque brindan el rendimiento de blindaje requerido. El objetivo no es seleccionar de forma aislada el material más conductor de electricidad. Se trata de establecer una configuración de embalaje adecuada, comprobable y repetible que coincida con la sensibilidad del componente y el entorno logístico. 4. Cómo el embalaje ESD estandarizado mejora el flujo de materiales La eficiencia de la cadena de suministro depende de la coordinación de las dimensiones de los contenedores, las cantidades de piezas, el equipo de manipulación, la frecuencia de entrega y los movimientos de retorno. Cuando los proveedores utilizan contenedores incompatibles, es posible que los equipos de recepción deban transferir piezas, reenvasar cargas o gestionar formatos de embalaje vacíos adicionales. Cada operación adicional consume mano de obra y crea otra oportunidad de que se produzcan daños en los componentes o errores de identificación. Las prácticas de contenedores de carga pequeña asociadas a la VDA son ampliamente reconocidas en la logística del automóvil. Sin embargo, se debe confirmar el formato exacto, las tolerancias dimensionales, las especificaciones de materiales y los requisitos del cliente para cada programa. El parecido general de un contenedor con un formato reconocido no demuestra en sí mismo el cumplimiento de todas las especificaciones aplicables. Mejoras operativas al objetivo Reducir el reempaque: Alinee el embalaje del proveedor con los requisitos de recepción, almacenamiento y presentación en línea donde el proceso permita la transferencia directa. Mejore la coherencia del almacenamiento: Utilice espacios compatibles y disposiciones de apilamiento para facilitar la estandarización de las ubicaciones, el manejo de equipos y las reglas de inventario. Aclarar la identificación de la pieza: Aplique etiquetas legibles, identificadores de lote e instrucciones de manipulación en posiciones designadas sin comprometer el rendimiento electrostático. Apoyar el reabastecimiento predecible: Defina cantidades estándar por contenedor y alinee los activadores de reabastecimiento con los cronogramas de consumo y entrega. Controlar el bucle de retorno: Establezca reglas claras para la recolección, limpieza, inspección y redistribución de contenedores vacíos. El siguiente gráfico de barras horizontales ilustra la evaluación hipotética de las prioridades operativas de un equipo de planificación. Las puntuaciones son valores ilustrativos en una escala de planificación interna de cinco puntos, no son resultados medidos de la industria ni afirmaciones de desempeño verificadas para ningún contenedor en particular. Evaluación de prioridades ilustrativa Ejemplos de puntuaciones de planificación, del 1 al 5 control ESD Reducción de reenvasado Visibilidad del inventario Eficiencia del circuito de retorno 0 1 2 3 4 5 4.0 3.6 3.2 2.8 Utilice un método de puntuación acordado localmente para priorizar el trabajo de mejora. Reemplace estos valores ilustrativos con resultados de auditorías del sitio, observaciones de manejo y pruebas de empaque. La estandarización es más efectiva cuando elimina variaciones innecesarias sin forzar componentes incompatibles en una única configuración de empaque. Es posible que las piezas frágiles, los conjuntos grandes y los módulos electrónicos con diferentes requisitos de protección aún necesiten inserciones dedicadas o formatos de contenedores distintos. 5. Diseño de un circuito de contenedor retornable Los envases reutilizables pueden reducir la necesidad de comprar repetidamente envases desechables, pero sólo cuando el sistema de devolución funciona de manera confiable. La circulación de contenedores requiere visibilidad sobre la propiedad, ubicación, condición, estado de limpieza y disponibilidad de los contenedores. Sin estos controles, los activos reutilizables pueden quedar varados en los muelles de recepción, acumularse en los proveedores o desaparecer en áreas de almacenamiento sin seguimiento. Se debe planificar un circuito de retorno en función de la distancia real de la ruta, la frecuencia de entrega, el tiempo de respuesta, la capacidad de almacenamiento, las tasas de pérdida y la cantidad de embalaje necesaria para mantener la producción en funcionamiento. El conjunto requerido no es simplemente el número de contenedores cargados en un solo envío. También incluye unidades en tránsito, en sitios de proveedores, en espera de inspección y mantenidas como reservas operativas. Proceso de circulación de contenedores. Empacar e identificar componentes. Despacho y transporte Recibir y usar en el lado de la línea Recoger contenedores vacíos Inspeccionar, limpiar y liberar Volver al grupo de embalajes disponibles La etapa de liberación debe incluir verificaciones de condición y cualquier verificación ESD requerida antes de que un contenedor vuelva a ingresar al servicio controlado. Controles prácticos para la circulación. Asigne un identificador de contenedor o de lote que permanezca legible durante el uso normal. Registre los eventos de envío, recepción, devolución vacía, inspección y liberación en el sistema de seguimiento del sitio. Defina un procedimiento de escalamiento para contenedores faltantes, unidades dañadas y devoluciones vencidas. Separe los contenedores en espera de inspección de los aprobados para componentes electrónicos sensibles. Establecer niveles mínimos de reserva en función de la variación de la demanda y el riesgo de retrasos en la entrega. Los envases retornables pueden contribuir al control de costos y la reducción de desechos, pero el resultado depende de la utilización. Las bajas tasas de devolución, los requisitos excesivos de limpieza, las rutas largas y el reemplazo frecuente pueden debilitar el argumento económico. Por lo tanto, un piloto debería medir el ciclo de circulación completo en lugar de contar sólo los contenedores comprados o los envíos despachados. 6. Medición del desempeño de la cadena de suministro antes y después de la adopción La selección de contenedores debe estar relacionada con medidas operativas que puedan observarse y verificarse. Los indicadores útiles incluyen el tiempo de reembalaje, los daños en el embalaje, las no conformidades relacionadas con la electrostática, la precisión del inventario, el tiempo de respuesta de los contenedores, la tasa de pérdidas y el costo por ciclo de entrega completo. Un período de referencia ayuda a distinguir la mejora real de las fluctuaciones normales en el volumen de pedidos, la dotación de personal, el desempeño de los proveedores y los cronogramas de transporte. Cuando sea posible, compare piezas, rutas y condiciones de producción similares. Documente cualquier cambio simultáneo en el proceso que pueda influir en los resultados. Tendencia de manipulación mensual ilustrativa Índice hipotético de mano de obra de reembalaje, referencia fijada en 100 100 90 80 70 Mes 1 Mes 2 Mes 3 Mes 4 Mes 5 Mes 6 Criterio de valoración ilustrativo: 68 Este ejemplo demuestra cómo se puede presentar una tendencia; no es una evidencia medida de ahorros provenientes del embalaje ESD RL-KLT. Los valores reales deben proceder de registros de tiempo y períodos de funcionamiento comparables. Indicadores de desempeño recomendados Indicador que grabar Valor operativo Mano de obra de reembalaje Minutos gastados por envío o unidad de entrega Muestra esfuerzo de manejo y duplicación de procesos. No conformidades ESD Fallos encontrados durante auditorías o pruebas. Realiza un seguimiento de la coherencia del control del embalaje tiempo de respuesta Tiempo transcurrido desde el envío hasta la devolución liberada Ayuda a dimensionar el grupo de contenedores reutilizables Tasa de pérdida de contenedores Unidades no devueltas o imposibles de rastrear durante un período definido Destaca las brechas en el control de activos Daños en el embalaje Piezas o contenedores dañados por volumen de envío Apoya acciones correctivas en el diseño de envases. Las medidas deben utilizar definiciones y denominadores coherentes. Por ejemplo, comparar los recuentos de daños totales entre meses puede resultar engañoso cuando los volúmenes de envío difieren sustancialmente. Informar incidentes por cantidad de envío comparable, junto con el número absoluto de incidentes, brinda una visión más útil del desempeño. 7. Evaluación del costo y el retorno de la inversión El precio de compra es sólo una parte de la decisión sobre un embalaje reutilizable. Una evaluación completa debe considerar la vida útil esperada, la frecuencia de circulación del contenedor, el transporte de regreso, la limpieza, la inspección, el seguimiento, el reemplazo, el almacenamiento y cualquier accesorio de protección adicional. Los costos de embalaje desechable también deben incluir la mano de obra de embalaje, la manipulación de residuos y las pérdidas o daños que puedan atribuirse razonablemente al proceso de embalaje. Las evaluaciones financieras deben basarse en datos operativos locales en lugar de afirmaciones genéricas sobre ahorros porcentuales. Dos instalaciones que utilizan contenedores similares pueden alcanzar resultados diferentes porque una opera una ruta de regreso corta y frecuente, mientras que la otra realiza envíos a largas distancias con cargas de regreso irregulares. Ejemplo de comparación de costos operativos anuales Unidades de costo ilustrativas, no precios de mercado ni pronósticos. 0 25 50 75 100 100 78 modelo desechable Modelo reutilizable La comparación supone índices hipotéticos de costos anuales totales únicamente a modo de demostración. No establece un ahorro típico y el resultado podría revertirse cuando los costos de devolución, limpieza, pérdida o reemplazo son altos. Construir un modelo de costos defendible Calcule el volumen de envío anual y la cantidad de contenedores necesarios por envío. Obtenga precios de compra de contenedores, supuestos de vida útil esperada y costos de reemplazo de accesorios. Mida el flete de ida y vuelta, incluido el transporte y la manipulación de contenedores vacíos. Incluya los costos de lavado, inspección, reparación, seguimiento y almacenamiento. Estimar el consumo de envases desechables, la mano de obra y la gestión de residuos según el proceso actual. Documente el costo de los daños, los incidentes de calidad y las interrupciones solo cuando los registros confiables respalden la atribución. Ejecute al menos un análisis de sensibilidad para la vida útil del contenedor, la tasa de devolución y el costo de transporte. Esto revela si el caso de negocio depende de supuestos optimistas. Una decisión práctica debe seguir siendo comprensible para los equipos de adquisiciones, logística, calidad y finanzas y debe identificar qué supuestos necesitan un seguimiento continuo. 8. Comparación de opciones de embalaje con requisitos operativos No existe una configuración de contenedor única que sea óptima para cada componente del automóvil. La selección depende de la sensibilidad eléctrica, las dimensiones, el peso, la fragilidad, el método de presentación, los requisitos de limpieza y las condiciones de la ruta del componente. Una comparación estructurada ayuda a los equipos a comprender las compensaciones antes de comprometerse con una flota estandarizada. El gráfico de radar a continuación es una comparación cualitativa ilustrativa, no una prueba de laboratorio ni una calificación independiente. Las cinco dimensiones representan ejemplos de criterios de evaluación. Las calificaciones reales deben asignarse utilizando los requisitos de la instalación, la documentación verificada del producto y los resultados de las pruebas. Perfil de opción de embalaje ilustrativo idoneidad ESD Manejo estandarizado Organización de piezas Uso retornable Potencial de blindaje bolso general Control ESD RL-KLT Paquete de blindaje Las formas trazadas son esquemáticas. No deben interpretarse como clasificaciones medidas ni como prueba de que cualquier tipo de embalaje cumple con un requisito ESD específico. Criterio de evaluación Preguntas para ingeniería y logística. Protección eléctrica ¿El sistema de embalaje completo cumple con los requisitos del componente y del sitio? Compatibilidad de manejo ¿Puede pasar a través de los bastidores, carros, transportadores y estaciones de trabajo previstos? Organización de piezas ¿Se necesitan inserciones o compartimentos dedicados para evitar el movimiento y el contacto? Reutilización y limpieza ¿Se puede inspeccionar, limpiar y devolver el contenedor sin comprometer el rendimiento? Requisitos de blindaje ¿El componente requiere una carcasa protectora calificada además del contenedor? 9. Aplicación de contenedores ESD RL-KLT en operaciones automotrices Las diferentes etapas de producción crean diferentes prioridades de embalaje. Un contenedor utilizado para módulos de control electrónico puede necesitar inserciones cuidadosamente diseñadas y blindaje adicional. Un contenedor para un componente metálico robusto puede enfatizar la estabilidad de la carga, la limpieza y el acceso desde el lado de la línea. Las especificaciones de embalaje deben reflejar la pieza real y su ruta de manipulación en lugar de tratar todas las piezas del automóvil como igualmente sensibles. Fabricación de componentes electrónicos. Los conjuntos de circuitos impresos, sensores, unidades de control electrónico y componentes de administración de energía pueden requerir un manejo electrostático controlado desde la producción hasta el envío. El diseño del embalaje debe evitar movimientos innecesarios, separar las unidades individuales cuando sea necesario y permitir una identificación clara de los lotes. Los componentes que requieren protección deben permanecer dentro del paquete de protección calificado durante el transporte y almacenamiento. Plantas de ensamblaje de automóviles Las operaciones de ensamblaje a menudo dependen de cantidades de presentación predecibles y posiciones repetibles de los contenedores. Los contenedores estandarizados pueden respaldar el reabastecimiento de material, reducir las transferencias entre formatos de embalaje incompatibles y facilitar la organización del almacenamiento en línea. Los divisores y bandejas deben diseñarse teniendo en cuenta la geometría de las piezas, el acceso del operador y la prevención de una mezcla incorrecta de las piezas. Distribución de proveedor a almacén Las redes de distribución de múltiples etapas pueden involucrar consolidadores, instalaciones de cross-docking, almacenes regionales y transporte de retorno. Las reglas coherentes de identificación y manipulación de contenedores ayudan a preservar el estado del embalaje en estas transiciones. Cuando varios proveedores participan en un sistema de embalaje retornable compartido, las responsabilidades de notificación de pérdidas, limpieza, inspección y conciliación de inventario deben acordarse de antemano. Piezas de servicio y electrónica de repuesto. La distribución posventa puede requerir pedidos de cantidades más pequeñas, destinos más variados y períodos de almacenamiento más prolongados. En estos casos, la selección del embalaje debe considerar la frecuencia de recolección, la identificación de las piezas, las condiciones de los estantes y la protección necesaria durante el transporte de paquetería o consolidado. Un contenedor a granel retornable puede servir como unidad de manipulación del almacén mientras las piezas individuales permanecen en un embalaje protector adecuado. Estas aplicaciones ilustran por qué un único contenedor puede desempeñar diferentes funciones dentro de la misma red. Puede ser una unidad de transporte, una unidad de almacenamiento, una bandeja de presentación en línea o un activo retornable. Su uso aprobado debe documentarse para que los operadores posteriores no asuman propiedades de protección o permisos de manejo que no hayan sido verificados. 10. Implementación de un programa de contenedores controlados Un proceso de implementación estructurado reduce el riesgo de seleccionar contenedores que parecen compatibles pero fallan durante la operación de rutina. También brinda a los equipos de compras, calidad, producción y logística una base compartida para su aprobación. Fase 1: Mapear la parte y ruta Identifique los tipos de componentes, la sensibilidad electrostática, las dimensiones de las piezas, los volúmenes de envío, los pasos de manipulación, las condiciones de almacenamiento y los lugares donde se transfieren los contenedores. Registre las actividades de reempaque existentes e identifique dónde el proceso actual genera retrasos o riesgos de calidad. Fase 2: Definir la especificación Documente el formato del contenedor requerido, las dimensiones, la capacidad de carga, las propiedades del material, el diseño del inserto, la posición de la etiqueta, las condiciones de apilamiento, el método de limpieza y los arreglos de devolución. Especifique la evidencia de prueba relevante y los criterios de aceptación. Confirme qué requisitos se originan en el cliente, el fabricante de componentes, el programa ESD del sitio o la operación logística. Fase 3: realizar un ensayo representativo Pruebe la configuración propuesta con piezas reales y el equipo de manipulación previsto. Incluye carga, descarga, transporte, apilado, acceso en línea, escaneo de etiquetas y devolución vacía. Cuando sea relevante, realice pruebas eléctricas e inspeccione el contenedor después de ciclos repetidos de manipulación o limpieza. Fase 4: Validar el proceso operativo Confirme que los empleados puedan identificar el contenedor aprobado, seguir las instrucciones de carga, separar las unidades no conformes y registrar los eventos de circulación. Verifique que los sistemas de almacén y las reglas de reabastecimiento tengan en cuenta los contenedores vacíos, los contenedores en tránsito y las unidades en espera de inspección. Fase 5: Revisar el desempeño y mantener la aprobación Monitorear los indicadores acordados e investigar las desviaciones. Los cambios en el material, el proceso del proveedor, el agente de limpieza, el diseño del inserto o el embalaje de los componentes deben evaluarse antes de su implementación si podrían afectar el ajuste, la protección o la manipulación. Las revisiones periódicas ayudan a confirmar que la aprobación original sigue siendo válida en las condiciones de uso reales. 01 Mapear la ruta 02 Escribe la especificación 03 Prueba y prueba 04 Entrenar y liberar 05 Medir y mejorar 11. Errores comunes de especificación e implementación La mayoría de los problemas de embalaje surgen no sólo de la designación del contenedor sino de brechas entre la especificación y el proceso operativo. Los siguientes errores merecen especial atención durante la evaluación e implementación de proveedores. Suponiendo que cada contenedor ESD ofrezca una protección equivalente El rendimiento eléctrico varía según el material, la construcción, la condición de la superficie y el método de prueba. Solicite la documentación pertinente y verifique que la configuración terminada cumpla con los criterios de aceptación requeridos. Ignorar encartes y embalajes secundarios La espuma, las bandejas, las bolsas y los divisores pueden cambiar la forma en que los componentes entran en contacto con las superficies y cómo se genera o disipa la carga. Evalúe el paquete completo en lugar de aprobar únicamente el cuerpo del contenedor. Compatibilidad de formato confusa con pleno cumplimiento Un contenedor que se asemeja a un formato estandarizado reconocido puede diferir en dimensiones, material, capacidad de carga o características de apilamiento. Verificar la especificación requerida por el cliente o sistema de producción. No planificar la limpieza y el envejecimiento La circulación repetida puede introducir residuos, abrasión, grietas, deformaciones y daños en las etiquetas. Establecer intervalos de inspección, instrucciones de limpieza, criterios de rechazo y registros de unidades retiradas de servicio. Subestimar la logística de contenedores vacíos El flete de devolución, la frecuencia de recolección, el almacenamiento temporal y la pérdida de contenedores pueden afectar significativamente el costo total. Defina las responsabilidades de devolución y las reglas de seguimiento antes de ampliar la flota de contenedores. Medir solo el precio de compra Un precio unitario más bajo no se traduce necesariamente en un costo más bajo por ciclo de entrega exitoso. Considere la mano de obra, la calidad, el equipo de manipulación, la vida útil, el transporte de retorno y la gestión de activos junto con el coste de adquisición inicial. Resolver estos problemas antes del lanzamiento hace que el programa sea más fácil de validar y mantener. También proporciona evidencia más clara para la calificación de proveedores, la aprobación del cliente y las auditorías internas. 12. Lista de verificación de adquisiciones para contenedores logísticos ESD RL-KLT para automóviles Antes de aprobar un contenedor para uso en producción, los equipos de compras e ingeniería deben elaborar un paquete de especificaciones que haga que los requisitos sean mensurables. La siguiente lista de verificación se puede adaptar a solicitudes de proveedores, revisiones de ingeniería y aceptación piloto. Aprobación técnica y operativa. Confirme el formato RL-KLT requerido y la compatibilidad dimensional. Especifique la carga permitida, las condiciones de apilamiento y el equipo de manipulación. Obtenga propiedades de materiales ESD documentadas e informes de pruebas relevantes. Revise los insertos, divisores, tapas, revestimientos y cualquier embalaje de protección requerido. Confirme los requisitos de limpieza, contacto de superficie e identificación de los componentes. Definir criterios de inspección, limpieza, reparación y fin de vida útil. Acordar las responsabilidades de etiquetado, trazabilidad de lotes y seguimiento de contenedores. Validar el transporte de salida, los retornos vacíos y la frecuencia de circulación esperada. Ejecute una prueba representativa y documente los resultados de aceptación. Establecer indicadores de seguimiento y un proceso para revisar los cambios de especificaciones. Para comparar adquisiciones, solicite información equivalente a cada proveedor potencial. Las condiciones de prueba inconsistentes o los presupuestos incompletos dificultan evaluar si diferentes ofertas ofrecen la misma capacidad técnica. Si un proveedor propone un material o accesorio alternativo, evalúelo según los requisitos originales en lugar de asumir que una apariencia o dimensiones similares garantizan un rendimiento equivalente. También es útil distinguir los criterios de aceptación obligatorios de las características preferidas. Los requisitos eléctricos, la seguridad de la carga y las especificaciones dimensionales exigidas por el cliente pueden ser obligatorios, mientras que ciertas comodidades de etiquetado o accesorios opcionales pueden ser negociables. Esta separación respalda una evaluación transparente sin debilitar la protección de los componentes esenciales. 13. Preguntas frecuentes P1: ¿Qué son los contenedores logísticos ESD RL-KLT para automóviles? Son contenedores retornables de carga pequeña diseñados para el manejo de materiales automotrices y configurados con propiedades de control electrostático para aplicaciones adecuadas. La configuración aprobada puede incluir inserciones, bandejas o embalajes protectores adicionales específicos, según las piezas que se transporten. P2: ¿Todos los contenedores RL-KLT son seguros contra ESD? No. La geometría logística estándar no garantiza la protección electrostática. El material específico, la construcción, las propiedades eléctricas y el uso previsto deben verificarse con los requisitos de ESD aplicables. P3: ¿Cuál es la diferencia entre contenedores conductores y disipadores de estática? Los materiales conductores permiten que la carga se mueva con relativa facilidad, mientras que los materiales disipadores de estática liberan la carga de manera controlada. La elección adecuada depende de la sensibilidad del componente, el diseño del sistema y los requisitos de control electrostático establecidos. P4: ¿Las cajas ESD reemplazan las bolsas protectoras? No necesariamente. Un contenedor de control de ESD puede ayudar a administrar la carga y brindar un manejo organizado, pero los dispositivos electrónicos sensibles pueden requerir una carcasa protectora calificada. El diseño del embalaje debe abordar el recorrido completo y el nivel de protección requerido del componente. P5: ¿Cómo se debe especificar el embalaje ESD estándar de VDA? Identifique el formato de contenedor requerido y la especificación dimensional, verifique los requisitos aplicables del cliente, documente los criterios de rendimiento electrostático y evalúe los insertos, las condiciones de carga y las interfaces de manipulación. Confirme el estándar y la revisión relevantes en lugar de confiar en una descripción general del formato. P6: ¿Pueden los contenedores ESD reutilizables reducir los costos de embalaje? Pueden reducir el uso recurrente de envases desechables cuando las tasas de retorno y la vida útil justifican la inversión inicial. Una evaluación confiable debe incluir compras de contenedores, transporte de regreso, limpieza, inspección, pérdidas, reemplazo y mano de obra de manipulación. P7: ¿Con qué frecuencia se deben inspeccionar los contenedores ESD reutilizables? La frecuencia de la inspección debe seguir el riesgo, la intensidad de uso, las prácticas de limpieza y el sistema de calidad del sitio. Compruebe si hay grietas, deformaciones, contaminación, superficies desgastadas, accesorios dañados e identificación ilegible. Es posible que se requieran pruebas adicionales según el plan de control aprobado. P8: ¿Qué componentes pueden beneficiarse del embalaje logístico controlado por ESD? Las aplicaciones potenciales incluyen unidades de control electrónico, sensores, conjuntos de circuitos impresos, componentes relacionados con semiconductores y otras piezas con sensibilidad electrostática documentada. Los requisitos varían según el componente, por lo que los equipos de ingeniería y calidad deben confirmar la configuración adecuada. P9: ¿Cómo puede una empresa medir si un programa de contenedores es efectivo? Establezca una línea de base y realice un seguimiento de la mano de obra de reembalaje, los daños en el embalaje, las no conformidades ESD, el tiempo de respuesta de devolución, la pérdida de contenedores y el costo por ciclo de entrega. Compare períodos operativos equivalentes y documente otros cambios que puedan afectar los resultados. P10: ¿Qué se debe incluir en una evaluación de proveedores? Revise la conformidad dimensional, los requisitos de carga y apilamiento, las propiedades eléctricas documentadas, la compatibilidad de accesorios, las instrucciones de limpieza, la trazabilidad, los controles de calidad y los resultados de las pruebas de muestra. Confirmar que las sustituciones propuestas se evalúen antes del lanzamiento de producción. Conclusión: conectar el diseño de packaging con el control logístico Los contenedores logísticos ESD RL-KLT para automóviles pueden soportar un manejo más consistente de componentes sensibles cuando se abordan juntos el rendimiento electrostático, la geometría estandarizada, la organización de piezas y la circulación de retorno. Su valor proviene de adaptar una configuración de embalaje verificada a un flujo de material controlado, no simplemente de seleccionar un contenedor con una designación ESD. Los fabricantes y los equipos de logística deben definir requisitos mensurables, probar cargas representativas, establecer controles de limpieza e inspección y evaluar los costos operativos totales durante todo el ciclo de circulación. Al vincular las especificaciones de los contenedores con la trazabilidad y el monitoreo del desempeño, las organizaciones pueden tomar decisiones de empaque que respalden la protección de los componentes, el reabastecimiento confiable y operaciones de la cadena de suministro automotriz más predecibles. .section-block { margin-bottom: 40px; color: #27352f; font-family: 'Segoe UI', Roboto, 'Helvetica Neue', sans-serif; font-weight: 400; line-height: 2;}.section-block h2 { position: relative; margin: 0 0 10px; padding: 0 0 10px; color: #124c35; font-size: 20px; font-weight: 700; line-height: 1.6; text-align: left;}.section-block h2:after { display: block; width: 100%; height: 3px; margin-top: 9px; border-radius: 3px; background: linear-gradient(90deg, #006837, #83b89a 52%, #e4eee7); content: "";}.section-block h3 { margin-top: 5px; margin-bottom: 5px; color: #205b40; font-size: 18px; font-weight: 700; line-height: 1.7; text-align: left;}.section-block h4 { margin: 0 0 5px; color: #18563a; font-size: 16px; font-weight: 500; line-height: 1.8; text-align: left;}.section-block p { margin: 0 0 5px; font-size: 16px; line-height: 2;}.section-block strong { font-size: inherit; font-weight: 500;}.section-block ul,.section-block ol { margin-top: 8px; margin-bottom: 8px; padding-left: 22px;}.section-block li { margin-bottom: 5px; font-size: 16px; line-height: 1.9;}.section-block ul li { list-style-type: disc; list-style-position: inside;}.section-block ol li { list-style-type: decimal; list-style-position: inside;}.section-block a { color: #006837; font-weight: 600; text-decoration: underline; text-decoration-color: #8ab79b; text-underline-offset: 3px; overflow-wrap: anywhere;}.section-block .article-opening { margin-bottom: 40px;}.section-block .opening-panel { position: relative; overflow: hidden; padding: 28px 30px; border: 1px solid #d6e6db; border-radius: 14px; background: linear-gradient(135deg, #f4faf5 0%, #ffffff 65%, #edf6ef 100%); box-shadow: 0 8px 24px rgba(24, 77, 49, 0.07);}.section-block .eyebrow { margin-bottom: 10px; color: #477c5e; font-size: 12px; font-weight: 700; letter-spacing: 1.3px; line-height: 1.8;}.section-block .opening-panel h2 { max-width: 760px; color: #124c35; font-size: 25px; line-height: 1.5;}.section-block .opening-panel h2:after { width: 95px; height: 4px; margin-top: 12px; background: linear-gradient(90deg, #006837, #8ebda0);}.section-block .opening-metrics { display: grid; grid-template-columns: repeat(3, minmax(0, 1fr)); gap: 14px; margin-top: 18px;}.section-block .metric-item { padding: 18px 20px; border: 1px solid #e0eae3; border-radius: 10px; background: #ffffff; box-shadow: 0 5px 15px rgba(30, 76, 48, 0.05);}.section-block .metric-number { display: block; color: #006837; font-size: 25px; font-weight: 700; line-height: 1.4;}.section-block .metric-title { display: block; color: #264f39; font-size: 16px; font-weight: 700; line-height: 1.7;}.section-block .metric-item p { color: #617167; font-size: 14px; line-height: 1.8;}.section-block .notice-panel { margin: 18px 0; padding: 15px 20px; border-left: 4px solid #006837; border-radius: 0 9px 9px 0; background: #f1f7f2;}.section-block .notice-panel p { margin-bottom: 0;}.section-block .technical-grid { display: grid; grid-template-columns: repeat(3, minmax(0, 1fr)); gap: 14px; margin: 18px 0;}.section-block .technical-card { padding: 18px; border: 1px solid #dce9df; border-radius: 12px; background: linear-gradient(160deg, #ffffff, #f4f8f5); box-shadow: 0 6px 18px rgba(30, 76, 48, 0.05);}.section-block .card-index { display: inline-flex; align-items: center; justify-content: center; width: 31px; height: 31px; margin-bottom: 8px; border-radius: 9px; background: #deeee2; color: #006837; font-size: 14px; font-weight: 700;}.section-block .technical-card h3 { font-size: 17px;}.section-block .technical-card p { color: #53665a; font-size: 14px; line-height: 1.9;}.section-block .comparison-panel { margin: 18px 0; padding: 20px; border: 1px solid #dce8df; border-radius: 12px; background: #f8fbf8;}.section-block .comparison-row { display: grid; grid-template-columns: minmax(150px, 0.8fr) minmax(0, 1.8fr); gap: 16px; padding: 12px 0; border-top: 1px solid #e0e9e2;}.section-block .comparison-label { color: #18563a; font-size: 15px; font-weight: 700; line-height: 1.8;}.section-block .comparison-copy { color: #526358; font-size: 15px; line-height: 1.8;}.section-block .chart-panel,.section-block .process-panel { margin: 22px auto; padding: 20px 18px 15px; border: 1px solid #dce8df; border-radius: 14px; background: linear-gradient(155deg, #ffffff, #f7faf7); box-shadow: 0 8px 22px rgba(25, 71, 43, 0.06);}.section-block .chart-panel h3,.section-block .process-panel h3 { margin: 0; text-align: center;}.section-block .chart-subtitle { margin: 0 0 8px; color: #6a7c70; font-size: 13px; text-align: center;}.section-block .chart-svg { display: block; width: 100%; max-width: 660px; height: auto; margin: 12px auto; overflow: visible;}.section-block .chart-grid line { stroke: #e0e9e2; stroke-width: 1;}.section-block .chart-labels text,.section-block .bar-values text,.section-block .column-values text,.section-block .radar-labels text,.section-block .radar-legend text,.section-block .flow-labels text,.section-block .flow-side-label,.section-block .chart-annotation { fill: #526459; font-family: 'Segoe UI', Roboto, 'Helvetica Neue', sans-serif; font-size: 12px;}.section-block .bar-series rect { fill: #18794e;}.section-block .bar-values text,.section-block .column-values text { fill: #18563a; font-size: 13px; font-weight: 700;}.section-block .line-series { fill: none; stroke: #08764a; stroke-width: 3; stroke-linecap: round; stroke-linejoin: round;}.section-block .line-area { fill: #b9d9c4; opacity: 0.28;}.section-block .line-points circle { fill: #ffffff; stroke: #08764a; stroke-width: 3;}.section-block .column-series rect { fill: #39875c;}.section-block .chart-note { margin: 8px auto 0; max-width: 580px; color: #718075; font-size: 12px; line-height: 1.8; text-align: center;}.section-block .flow-nodes rect { fill: #eef6f0; stroke: #a7cbb2; stroke-width: 1.3;}.section-block .flow-labels text { fill: #22583d; font-size: 13px; font-weight: 600;}.section-block .flow-arrows path { fill: none; stroke: #568e6a; stroke-width: 2;}.section-block .flow-arrowhead { fill: #568e6a;}.section-block .flow-side-label { fill: #437653; font-size: 11px;}.section-block .radar-grid { fill: none; stroke: #dce7df; stroke-width: 1;}.section-block .radar-axis { stroke: #d5e2d8; stroke-width: 1;}.section-block .radar-general { fill: #9cae9f; fill-opacity: 0.15; stroke: #859b89; stroke-width: 2;}.section-block .radar-esd { fill: #168151; fill-opacity: 0.15; stroke: #168151; stroke-width: 2;}.section-block .radar-shield { fill: #d9a64b; fill-opacity: 0.14; stroke: #b7862f; stroke-width: 2;}.section-block .legend-general { fill: #859b89;}.section-block .legend-esd { fill: #168151;}.section-block .legend-shield { fill: #b7862f;}.section-block .table-wrap { width: 100%; margin: 18px 0; overflow-x: auto; border: 1px solid #dbe7de; border-radius: 10px;}.section-block table { width: 100%; border-collapse: separate; border-spacing: 0; background: #ffffff;}.section-block td,.section-block th { padding: 11px 13px; border-right: 1px solid #e1eae3; border-bottom: 1px solid #e1eae3; color: #36483c; font-size: 16px; line-height: 1.7; text-align: center; vertical-align: middle;}.section-block th { background: #eaf3ec; color: #18563a; font-weight: 700;}.section-block tr:last-child td { border-bottom: 0;}.section-block td:last-child,.section-block th:last-child { border-right: 0;}.section-block .implementation-strip { display: grid; grid-template-columns: repeat(5, minmax(0, 1fr)); gap: 8px; margin: 20px 0;}.section-block .implementation-strip div { position: relative; padding: 13px 8px; border: 1px solid #d9e7dd; border-radius: 9px; background: linear-gradient(155deg, #ffffff, #f0f7f1); text-align: center;}.section-block .implementation-strip span { display: block; color: #006837; font-size: 20px; font-weight: 700; line-height: 1.5;}.section-block .implementation-strip p { margin: 0; color: #3c5946; font-size: 12px; line-height: 1.6;}.section-block .checklist-panel { margin: 18px 0; padding: 20px 22px; border: 1px solid #d8e7dc; border-radius: 12px; background: linear-gradient(140deg, #f2f8f3, #ffffff);}.section-block .checklist-panel ul { margin-bottom: 0;}.section-block .faq-item { margin: 0 0 12px; padding: 14px 18px; border: 1px solid #dce8df; border-radius: 9px; background: #ffffff; box-shadow: 0 3px 10px rgba(25, 71, 43, 0.035);}.section-block .faq-item h4 { padding-left: 12px; border-left: 3px solid #278153;}.section-block .faq-item p { padding-left: 15px; color: #536358;}.section-block.conclusion-block { padding: 23px 25px; border: 1px solid #d7e7db; border-radius: 12px; background: linear-gradient(135deg, #f1f8f2, #ffffff);}@media (max-width: 720px) { .section-block .opening-panel { padding: 20px 17px; } .section-block .opening-panel h2 { font-size: 22px; } .section-block .opening-metrics, .section-block .technical-grid { grid-template-columns: 1fr; } .section-block .metric-item { padding: 14px 16px; } .section-block .comparison-row { grid-template-columns: 1fr; gap: 3px; } .section-block .chart-panel, .section-block .process-panel { padding: 15px 8px 12px; } .section-block .chart-svg { width: 100%; height: auto; } .section-block .chart-labels text, .section-block .bar-values text, .section-block .column-values text, .section-block .radar-labels text, .section-block .radar-legend text, .section-block .flow-labels text { font-size: 11px; } .section-block .implementation-strip { grid-template-columns: repeat(2, minmax(0, 1fr)); } .section-block .implementation-strip div:last-child { grid-column: 1 / -1; } .section-block td, .section-block th { min-width: 115px; padding: 9px 8px; font-size: 14px; } .section-block .checklist-panel { padding: 16px 13px; } .section-block.conclusion-block { padding: 18px 15px; }}@media (max-width: 420px) { .section-block h2 { font-size: 19px; } .section-block h3 { font-size: 17px; } .section-block p, .section-block li { font-size: 15px; } .section-block .chart-labels text, .section-block .bar-values text, .section-block .column-values text { font-size: 10px; } .section-block .radar-legend text { font-size: 10px; }}
Ver detalles


 es
 English